JIG

  • TOP
  • 治具の設計・製作

高精度加工を支える、
確かな治具設計・製作技術

ミクロン単位の加工精度を安定して実現するために、用途やワーク特性を踏まえた工学的アプローチで治具を設計・製作しています。精度要求の高い分野で培った知見をもとに、現場の課題に寄り添った治具をご提案します。

加工精度
±0.001㎜
見積もり
即日ご返信
開発期間
1カ月~

治具とは


製造現場における「治具(ジグ)」は、加工時の位置決め・固定を担うだけでなく、加工精度、品質安定性、量産時の歩留まりに直結する重要な技術要素です。


高精度金属加工、複雑形状加工、難削材加工、さらには量産工程での良品率確保において、治具設計の適否が工程全体のパフォーマンスを左右します。

治具設計における「幾何学的拘束」と「物理的安定性」

治具設計の第一歩は、空間における物体の自由度をいかに論理的に制御するかという点に集約されます。

3-2-1の原則による完全拘束

第1基準面(3点)

ワークの傾きを決定し、並進1方向と回転2方向を拘束

第2基準面(2点)

並進1方向と回転1方向を拘束

第3基準面(1点)

残りの並進1方向を拘束

過剰拘束(オーバーコンストレイント)は、ワークに内部応力を生じさせ、 クランプを解除した瞬間の「戻り歪み」の原因となります。

クランプ力と切削抵抗のベクトル計算

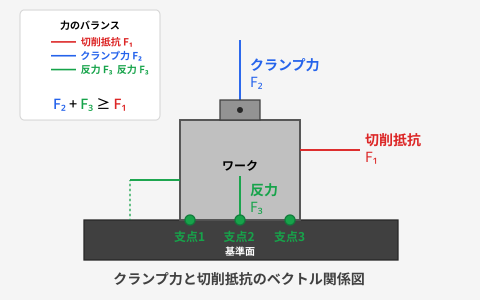
クランプ力と切削抵抗のベクトル関係図

クランプ力は、ワークの変形を招かない範囲で、かつ加工圧によってワークが動かない 「静摩擦保持」の限界を見極める必要があります。

ベクトル解析を用いて切削抵抗の方向を予測し、反力が直接基準面に押し付けられるような 「逃げのない」配置を設計の基本としています

材料選定と熱変位マネジメント

治具の精度は加工の仕上がりに大きく影響するため、材料の熱膨張特性や剛性、環境変化への耐性を踏まえた選定を行っています。

材料種別
メリット
デメリット
活用シーン
S50C / SCM440
メリット 高剛性、耐摩耗性、加工性が良い
デメリット 熱膨張の影響を受けやすい
活用シーン 一般的なマシニング用治具、支柱
FC300(ねずみ鋳鉄)
メリット 内部組織により振動減衰性が極めて高い
デメリット 製作期間が長く、重量が重くなる
活用シーン 大型の定盤、高精度イケール
A7075(超々ジュラルミン)
メリット 軽量でありながら高強度。熱伝導が良い
デメリット 表面硬度が低く、傷つきやすい
活用シーン 5軸加工機の可動負荷低減、高速回転用
インバー(低熱膨張材)
メリット 熱膨張係数が極めて小さい
デメリット 材料コストが高く、加工が困難
活用シーン 超精密計測、恒温室での微細加工

熱変位への対策

熱対称設計

治具が1℃上昇するだけで、鋼材であれば100mmあたり約1.2μm膨張します。 熱が対称に逃げるような構造設計が重要です。

アクティブサーマルコントロール

治具内部にクーラントを循環させて温度を一定に保つシステムを、 必要に応じて導入します。

3Dスキャンによる「現物合わせ」

図面が存在しない鋳造品や、経年変化で歪んだワークを加工する場合に威力を発揮します。

ワークを3Dスキャンしてデジタル化し、その形状に完全にフィットする 「ネガ形状(反転形状)」の治具を設計・製作。不安定な異形状ワークでも確実な面支持が可能になります。

WORKS

守秘義務およびプライバシー保護のため、内容は一部変更しています

CASE 01
量産品の塗装位置を、毎回そろえるための固定治具

量産品の塗装治具|製品を押さえ、決まった場所に塗装を吹き付ける

この治具でできること 量産品を決まった位置で押さえ、毎回同じ場所に塗装を吹き付けられます。 製品の置き方を治具で決めるので、作業する人によって塗装の場所が変わりにくくなります。数の多い量産品ほど、この差が効いてきます。 どんな現場に向いているか 量産品の塗装で、塗る場所が少しずつずれる 塗装のたびに、製品の置き方や押さえ方を工夫している 決まった場所だけに塗装したい 塗装治具の考え方は、ブログ「塗装治具の設計・製作ガイド」でも詳しく書いています。 仕様のまとめ 案件名 量産品の塗装治具 対象の部品 量産品 目的 製品を押さえ、決まった場所に塗装を吹き付ける ほかの実績 ゲートカット治具|1個約70秒→約10秒 バリ取り自動化装置|1個90秒→7秒、作業者3名→1名 治具のご相談 関東精密は、横浜市都筑区で治具の設計・製作を行っています。図面がない段階から、代表の杉田がお話を伺います。 治具の設計・製作について 塗装治具について お問い合わせ・お見積もり

内容
量産品を押さえ、決まった場所に塗装を吹き付けるための固定治具の設計・製作
CASE 02
刃物を使う作業を、安全カバーで守られた装置に置き換える

安全カバー付きゲートカット装置|射出成形品のゲートを安全に切る

この装置でできること 射出成形品のゲートを、安全カバーで守られた状態で切り離せます。 刃物を手で扱う作業がなくなるため、作業者の安全を確保しやすくなります。 治具と装置、どちらにするか 関東精密では、同じゲートカットの作業でも、現場に合わせて形を変えています。手で操作する小型の治具として作った例が「ゲートカット治具」です(1個約70秒→約10秒、50万円(税別))。安全カバー付きの装置として作ったこの事例は、150万円(税別)でした。作業の量や安全面の条件を伺ったうえで、治具と装置のどちらが合うかをご提案します。 どんな現場に向いているか ニッパーやカッターでゲートを切っていて、けがが心配 刃物を使う作業を、新人やパートタイマーの方にも任せたい 切る作業を、安全な装置に置き換えたい 仕様のまとめ 案件名 安全カバー付きゲートカット装置 対象の作業 射出成形品からゲートを切り離す作業 特徴 安全カバー付き 金額 150万円(税別) ほかの実績 ゲートカット治具|1個約70秒→約10秒 バリ取り自動化装置|1個90秒→7秒、作業者3名→1名 治具・装置のご相談 関東精密は、横浜市都筑区で治具と専用装置の設計・製作を行っています。図面がない段階から、代表の杉田がお話を伺います。 治具の設計・製作について お問い合わせ・お見積もり

内容
射出成形品のゲート(樹脂の通り道の残り)を安全に切り離すための、安全カバー付き装置の設計・製作
金額
150万円(税別)

REASONS

株式会社関東精密が提供する治具製作の独自の強み

製造現場に根ざした治具設計

自社で培った製造経験を基に、工程全体を踏まえた実践的で使いやすい治具を設計します。

ミクロン単位の
高精度加工・組立技術

高精度な平面研削盤やマシニングセンタを用い、治具の構成部品を極限まで磨き上げます。

難削材加工に特化した
高剛性・低振動構造

チタンやインコネルなど難削材の加工における豊富な経験から、独自のクランプ構造を開発します。

試作から量産までを見据えた
拡張性

将来的な自動化やパレットチェンジを見据えたモジュール設計が可能です。

徹底した品質の可視化

ハンディスコープ式三次元測定機・画像寸法測定機・ダイヤルゲージによる詳細検査で、品質を客観的に保証します。

ONE-STOP

01

お問い合わせ

お電話またはフォームからお気軽にご相談ください

02

ヒアリング

課題や要件を詳しくお伺いします

03

ご提案
・お見積り

最適な解決策をご提案します

04

設計・製作

設計から製作まで一貫して対応します

05

納品・アフター
フォロー

納品後もしっかりサポートします

FAQ

治具の設計図がなくても、製品図面だけで製作をお願いできますか?

はい、もちろんです。製品図面(2D/3D)から、加工工程の設計、治具の構想、詳細設計、製作まで一貫して承ります。

治具を軽量化したいのですが、強度が心配です。

CAE(有限要素法解析)を用いて、強度を維持しながら肉抜きを行う最適化設計を行います。A7075等の高強度アルミ合金への置換もご提案可能です。

既存の古い治具が摩耗して精度が出なくなりました。修理は可能ですか?

現状の精度測定を行い、摩耗箇所の再加工やブッシュの打ち替え、あるいは摩耗に強い材料への一部変更など、最適なリペアプランを提示します。

治具の製作費用を抑えるポイントはありますか?

規格品のクランプユニットやベースを効果的に組み合わせる設計を心がけることで、コストと納期の両面でメリットを出すことが可能です。

5軸加工機を導入したばかりで、どう固定すれば良いか分かりません。

5軸加工の強みを最大限に活かすには、干渉チェックが不可欠です。弊社の知見を活かし、最適な治具配置と工具アプローチをトータルでアドバイスいたします。

溶接治具や組立治具も製作できますか?

はい。加工治具で培った高精度な位置決め技術を応用し、熱歪みを考慮した溶接治具や、作業性の高い組立治具の製作実績も多数ございます。

治具の移管・保守もお願いできますか?

はい。治具の移管・保守も承っています。お気軽にご相談ください。